Вытяжные пуансоны
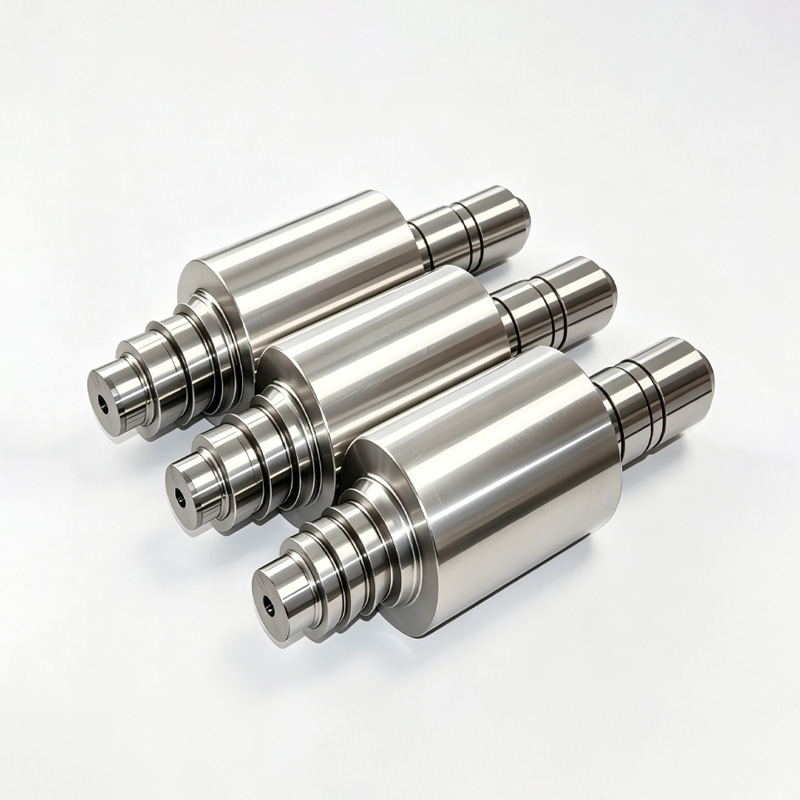
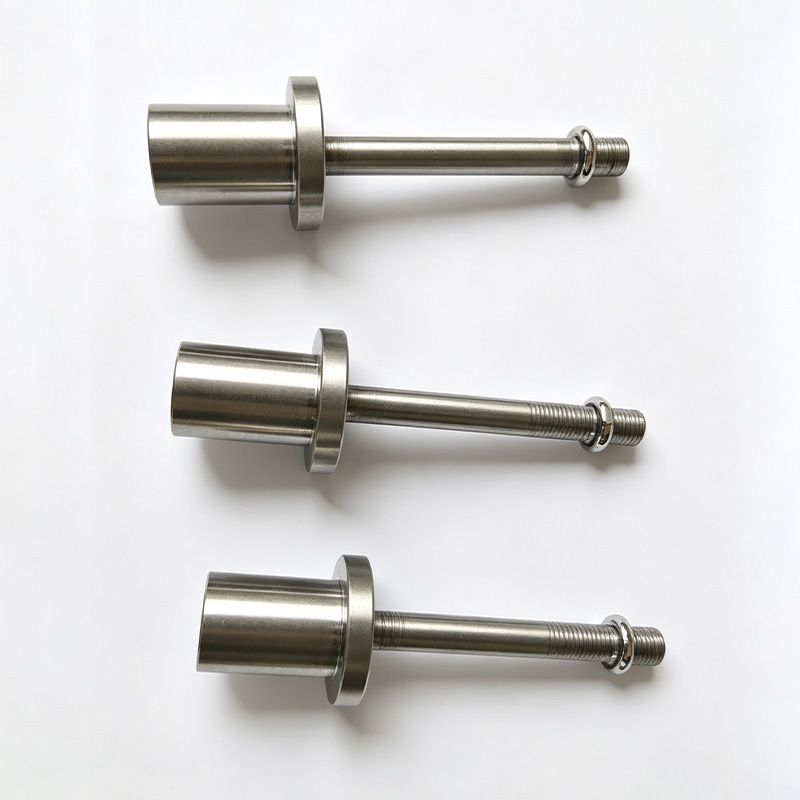
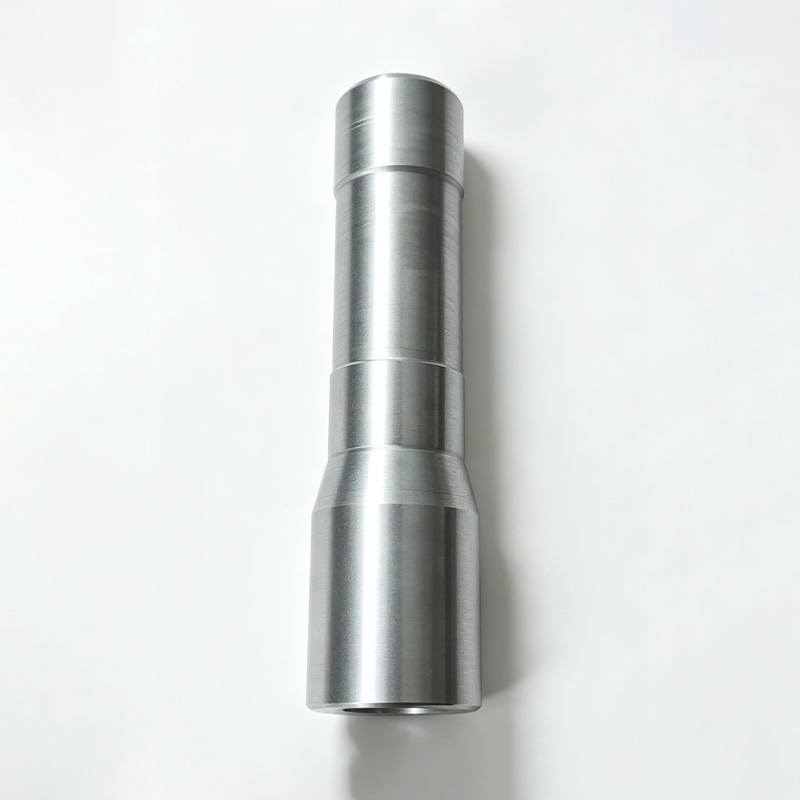
Вытяжной пуансон (пуансон для глубокой вытяжки) является формообразующим ядром вытяжной пресс-формы и напрямую определяет внутренний диаметр изделия, формовку дна и равномерность толщины стенки. Листовой материал под действием опускающегося пуансона втягивается в матрицу, за счёт чего завершается формовка оболочки. Радиус закругления дна, чистота поверхности и материал являются тремя ключевыми факторами.
Описание
маркер
Описание продукта
Вытяжной пуансон (пуансон для глубокой вытяжки) является формообразующим ядром вытяжной пресс-формы и напрямую определяет внутренний диаметр изделия, формовку дна и равномерность толщины стенки. Листовой материал под действием опускающегося пуансона втягивается в матрицу, за счёт чего завершается формовка оболочки. Радиус закругления дна, чистота поверхности и материал являются тремя ключевыми факторами.
Базовая конструкция вытяжного пуансона (стандартная трёхсекционная конструкция)
Рабочий формообразующий участок (основной цилиндрический или фасонный профиль) соответствует внутренним размерам изделия и определяет допуск внутреннего диаметра изделия; поверхность должна быть зеркально отполирована для предотвращения налипания материала и образования задиров.
Две распространённые конструктивные формы
1.Цельный пуансон: применяется для малых и средних изделий неглубокой вытяжки, изготавливается из Cr12MoV/DC53 цельной обработкой, отличается низкой себестоимостью;
2.Пуансон со сменной вставкой: применяется при массовом производстве изделий из нержавеющей стали и изделий глубокой вытяжки, основание изготавливается из стали 45#, рабочая часть оснащается вставкой из вольфрамовой стали или PCD, заменяется только изношенная вставка, что снижает затраты на техническое обслуживание.
Обе конструктивные формы имеют свои преимущества и могут гибко выбираться в зависимости от серийности производства и требований к точности изделий.
связаться с нами
Сопутствующие популярные продукты
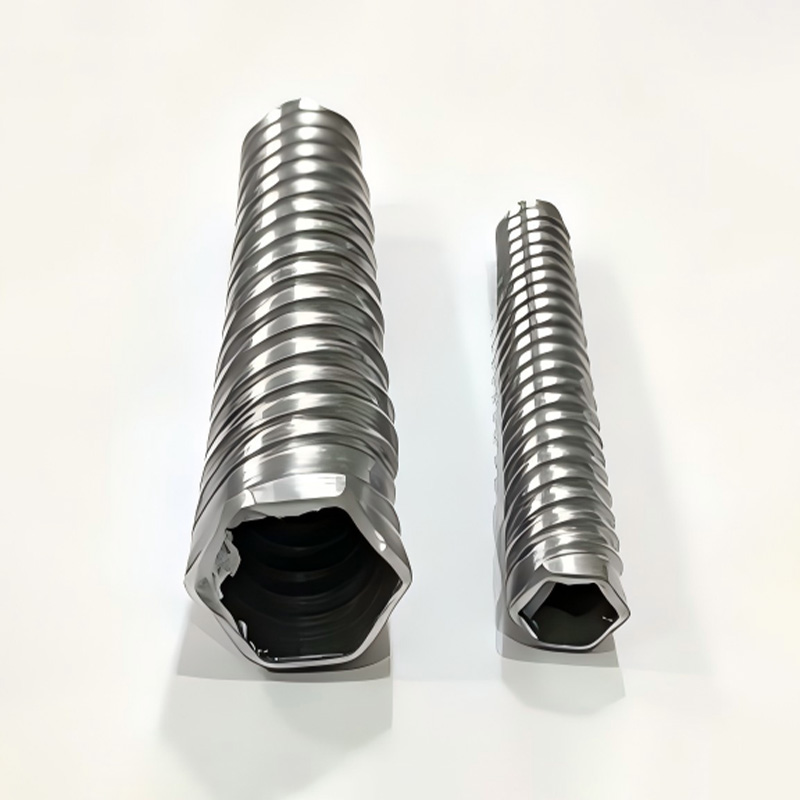
Пресс-формы для изготовления спиральных элементов художественной ковки
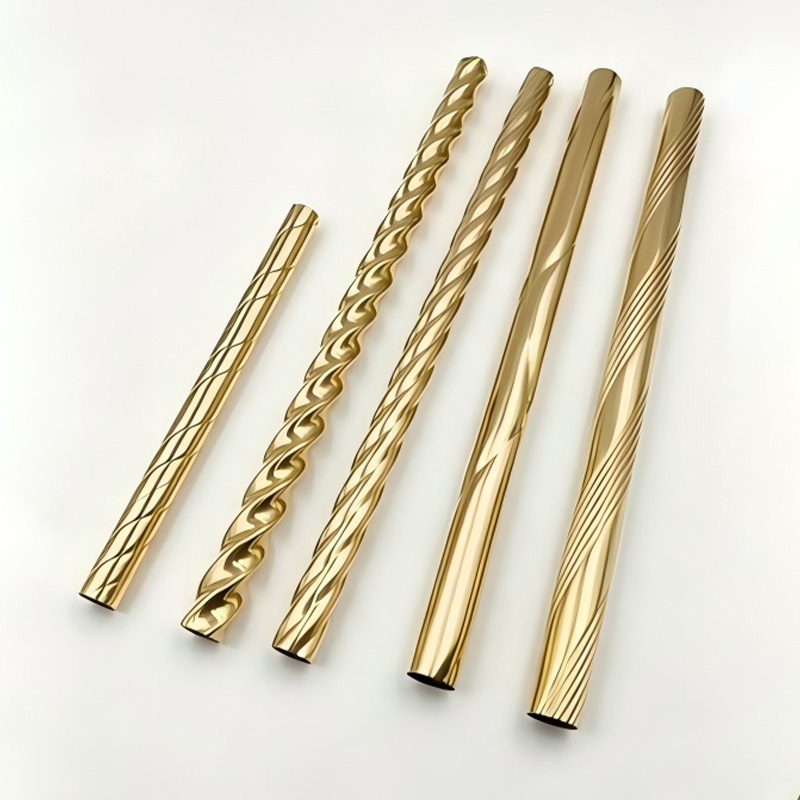
Пресс-формы для переработки труб в художественной ковке предназначены для обработки круглых труб, квадратных труб и оцинкованных железных труб. С их помощью выполняются гибка, заострение, раздача, дуговая вырубка, тиснение, сплющивание, преобразование круглой трубы в квадратную, срезание углов и другие операции при изготовлении цветочных стоек, ограждений, ворот и заборов художественной ковки.
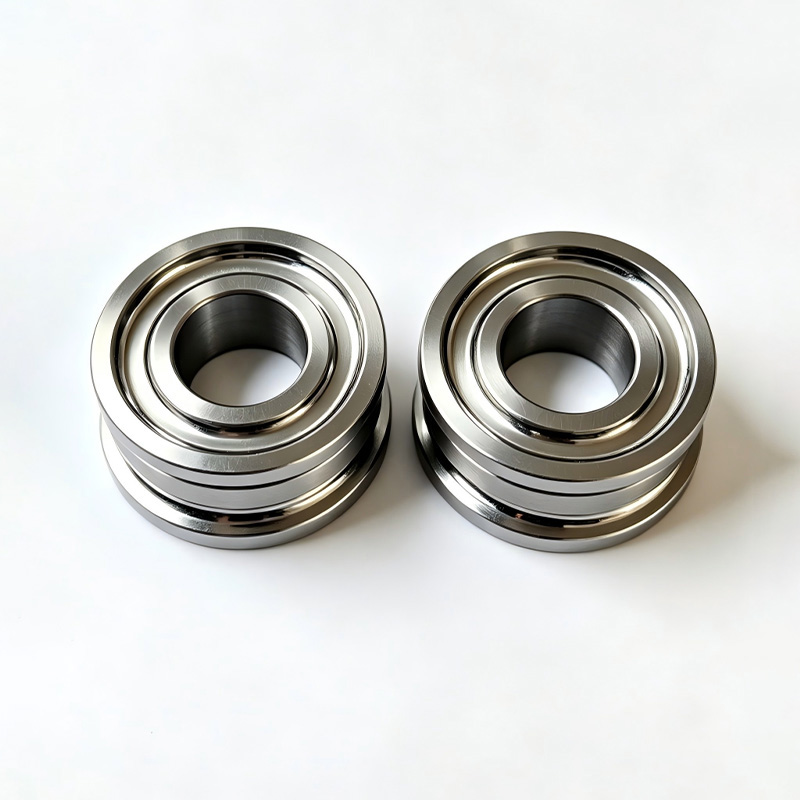
Уплотнительные кольца
Вольфрамовая сталь = твёрдый сплав. Материал изготавливается путём спекания под высоким давлением частиц карбида вольфрама WC и связующей фазы кобальта Co. Обладает сверхвысокой твёрдостью, сверхвысокой износостойкостью и прочностью на сжатие. Является универсальным износостойким расходным материалом для штамповки, волочения, обработки труб и горнодобывающего оборудования.
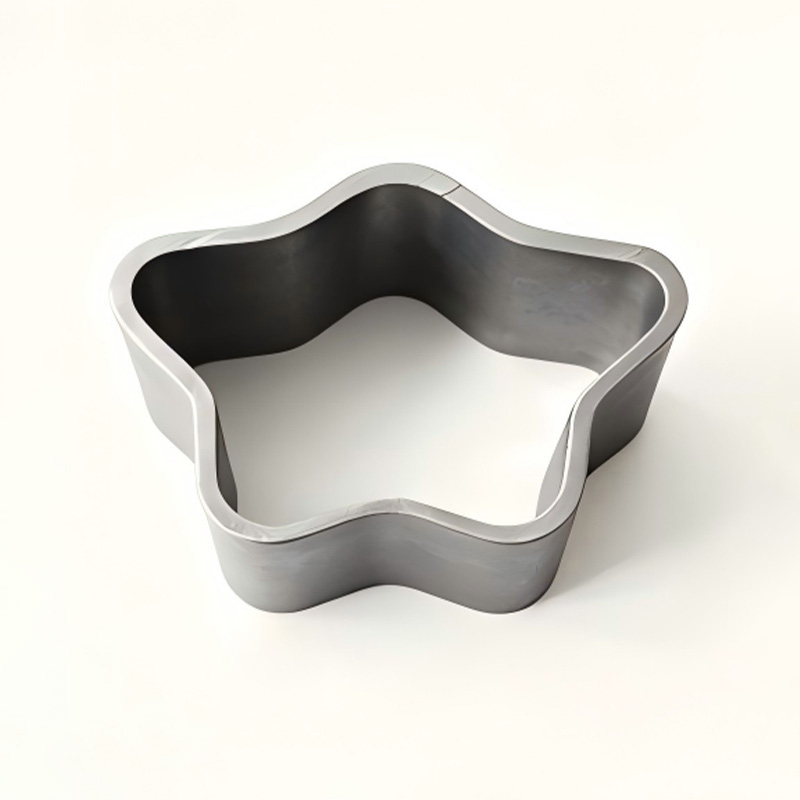
Пресс-формы для фасонной калибровки
Применяются для холодного волочения и калибровки круглых труб, квадратных и прямоугольных труб, овальных труб, многоребристых фасонных нефтяных труб и фасонных стальных транспортных труб. Основой являются износостойкие втулки из вольфрамовой стали.
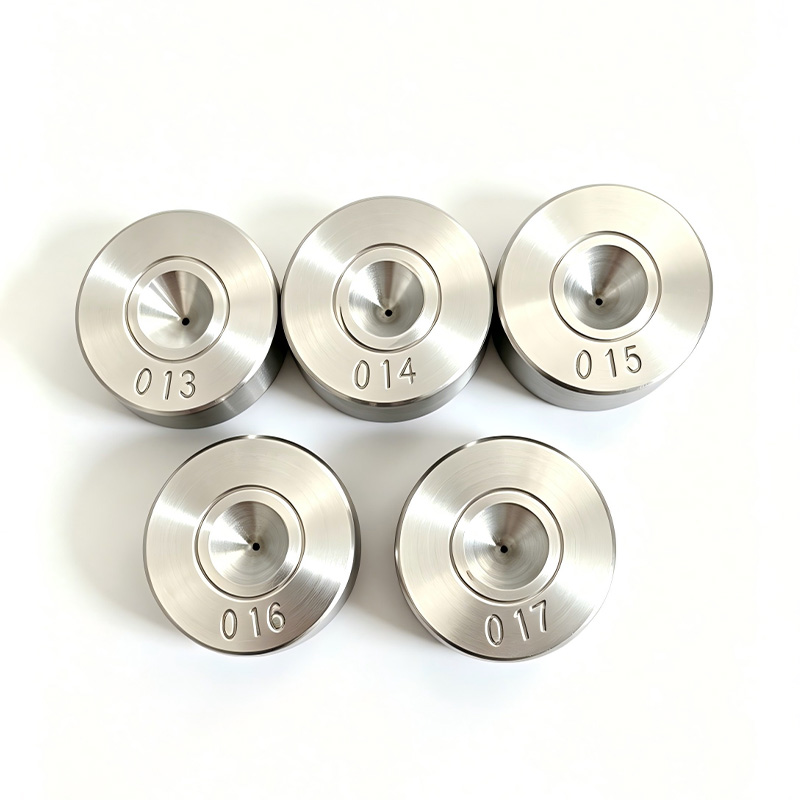
Пресс-формы из поликристаллического алмаза
Алмазные волочильные фильеры представляют собой специальную сверхтвёрдую оснастку для холодного волочения металлической проволоки. За счёт алмазной вставки осуществляется непрерывное уменьшение диаметра медной, алюминиевой, нержавеющей, вольфрамовой, молибденовой проволоки и проволоки из драгоценных металлов.
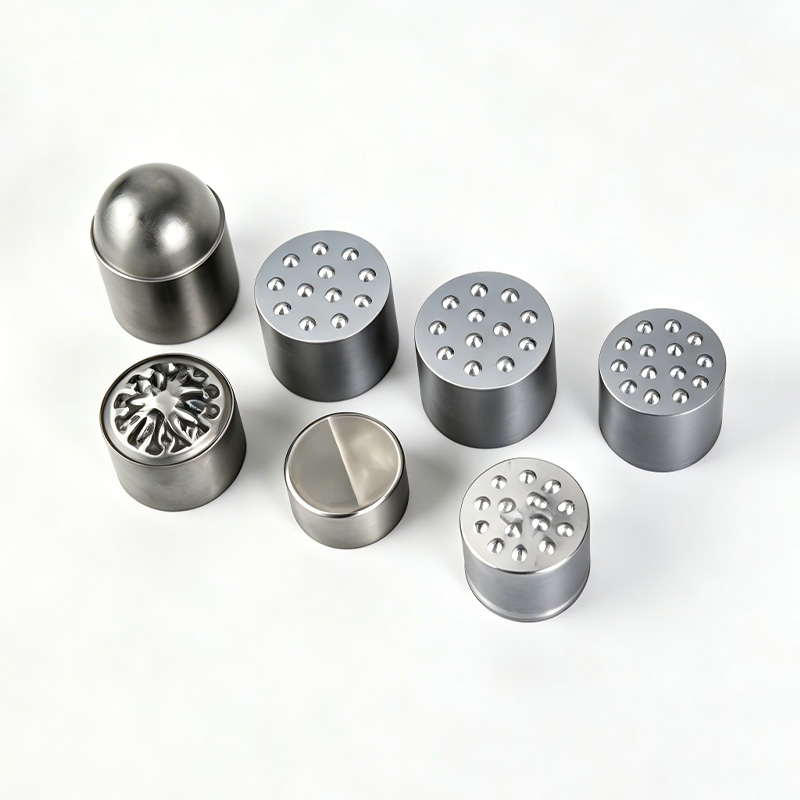
Комплектующие для горнодобывающего оборудования
Особенности рабочих условий в горнодобывающей отрасли: ударные нагрузки от руды, интенсивный абразивный износ, коррозионное воздействие шлама, знакопеременные нагрузки. Высокомарганцовистая сталь и обычная легированная сталь изнашиваются быстро; вольфрамовая сталь благодаря высокой износостойкости и прочности на сжатие чаще всего применяется в виде вставных износостойких узлов, прецизионных проточных деталей и зубков для бурового и добывающего оборудования.
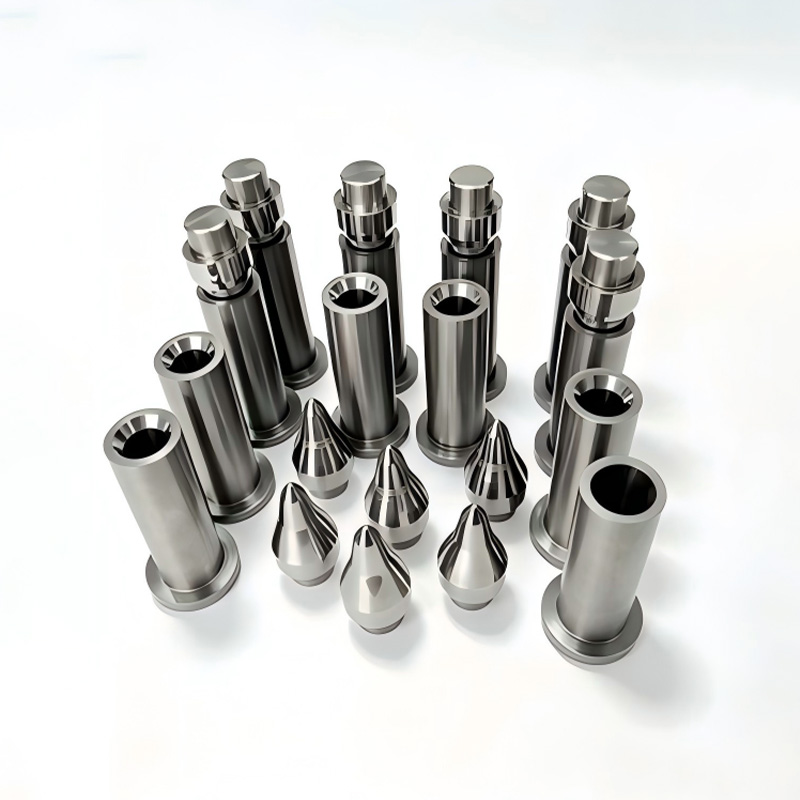
Твердосплавные прецизионные пресс-формы
Твердосплавные прецизионные пресс-формы широко применяются в области прецизионной металлообработки. Ключевая продукция включает измерительные наконечники, разметочные иглы, пробивные пуансоны и формообразующие оправки.
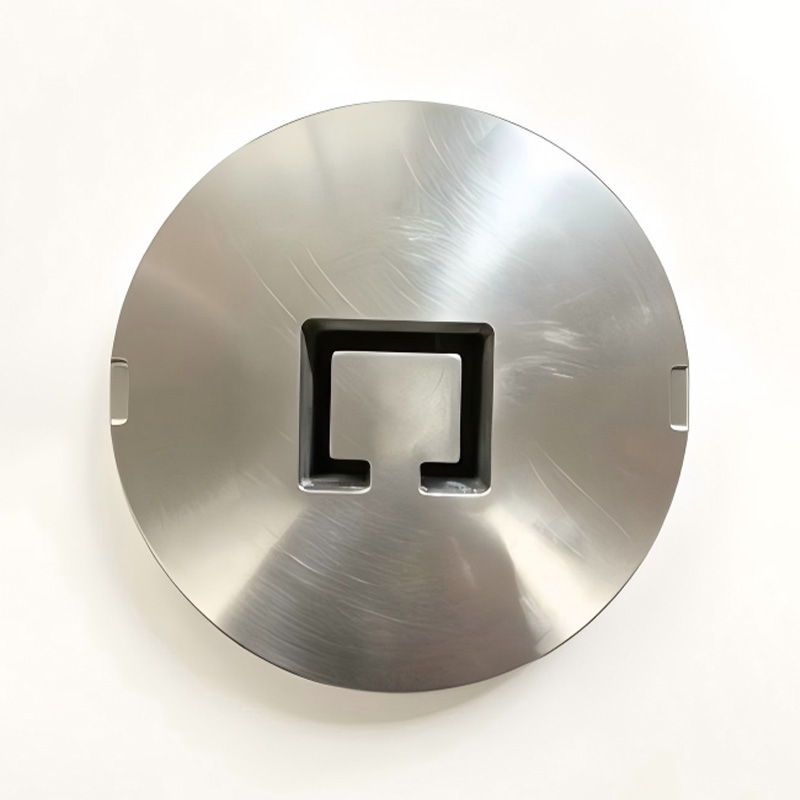
Пресс-формы для холодной и горячей экструзии профилей
Применение: обжим стальных труб, формовка фасонных труб, заготовки нефтяных плунжеров, втулки болтов, толстостенные трубные изделия, заострение труб в художественной ковке, малогабаритные корпуса.
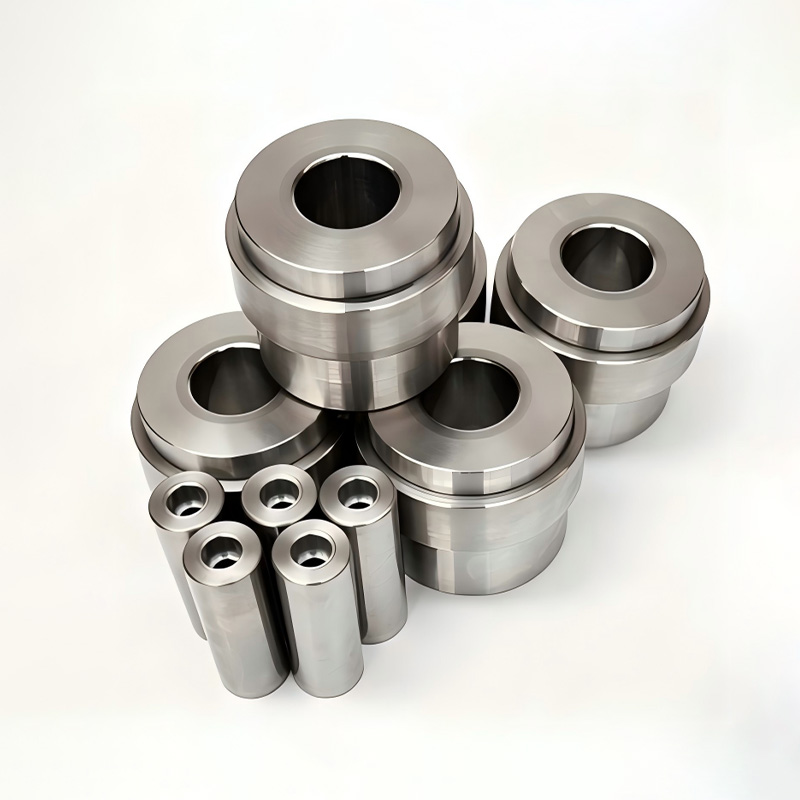
Матрицы для протяжки холоднокатаного листа
Вытяжные пресс-формы для цилиндрических изделий, вытяжные пресс-формы для прямоугольных коробчатых изделий, вытяжные пресс-формы для ступенчатых изделий, вытяжные пресс-формы для фасонных криволинейных поверхностей (автомобильные кузовные панели).
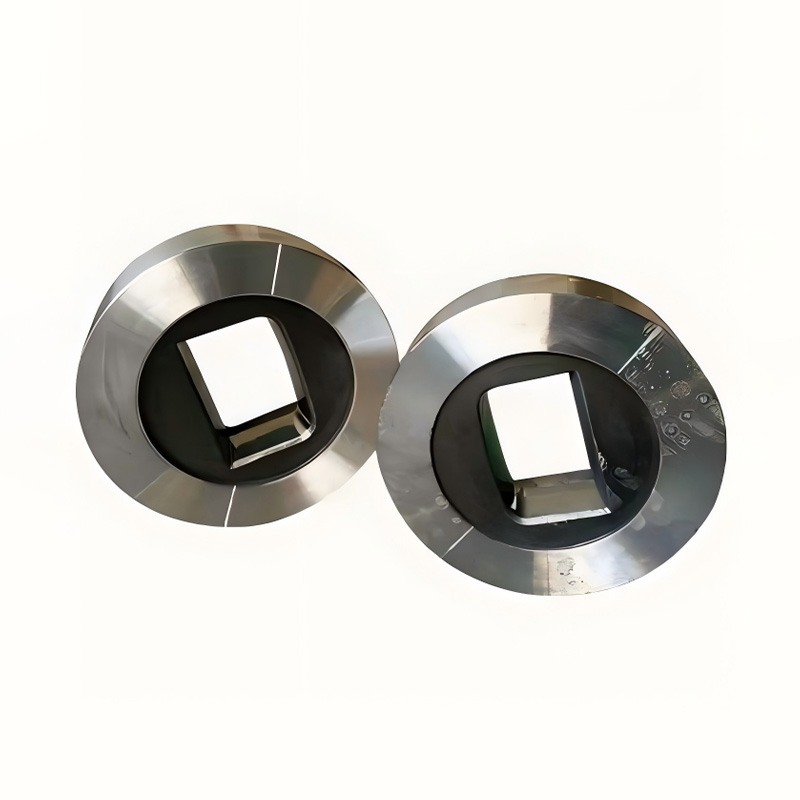
Пресс-формы для формовки автомобильных колёсных дисков
Автомобильные комплектующие включают высокопрочные крепёжные изделия, медные и алюминиевые детали электродвигателей, штампованные детали шасси, прецизионные детали двигателей, конструктивные элементы аккумуляторов для новой энергетики и другие изделия.
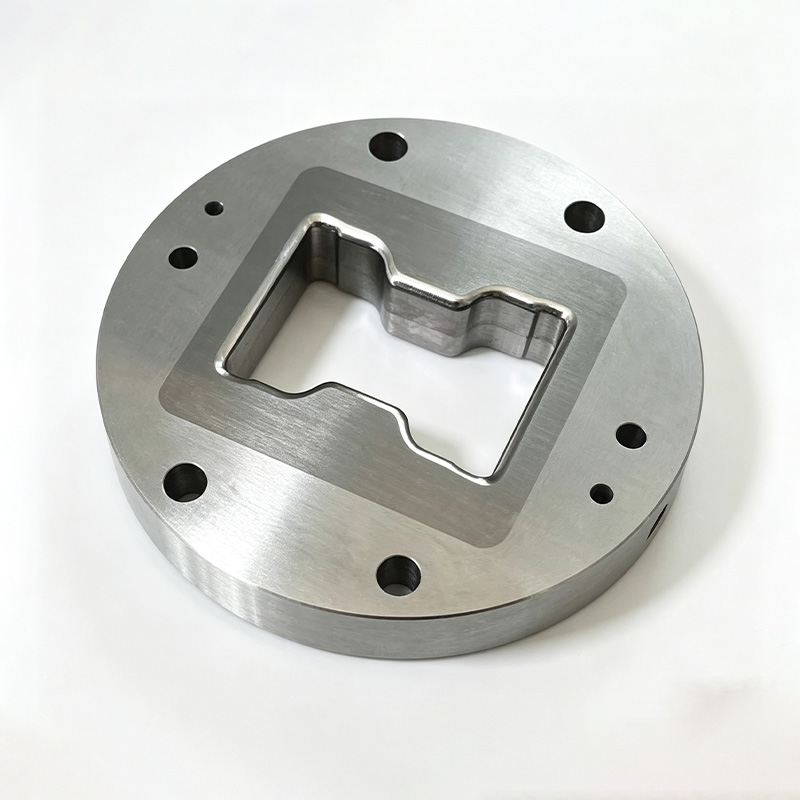
Штампы для вытяжки и формовки кронштейнов колёсных опор
Металлические вытяжные пресс-формы являются ключевой оснасткой холодной штамповки. Под действием пресса плоская металлическая заготовка при взаимодействии пуансона, матрицы и прижимного кольца подвергается пластическому течению материала, в результате чего формируются полые цилиндры, коробчатые, ступенчатые и фасонные оболочки (корпуса аккумуляторов, кастрюли из нержавеющей стали, корпуса электродвигателей, автомобильные топливные баки, металлические корпуса).
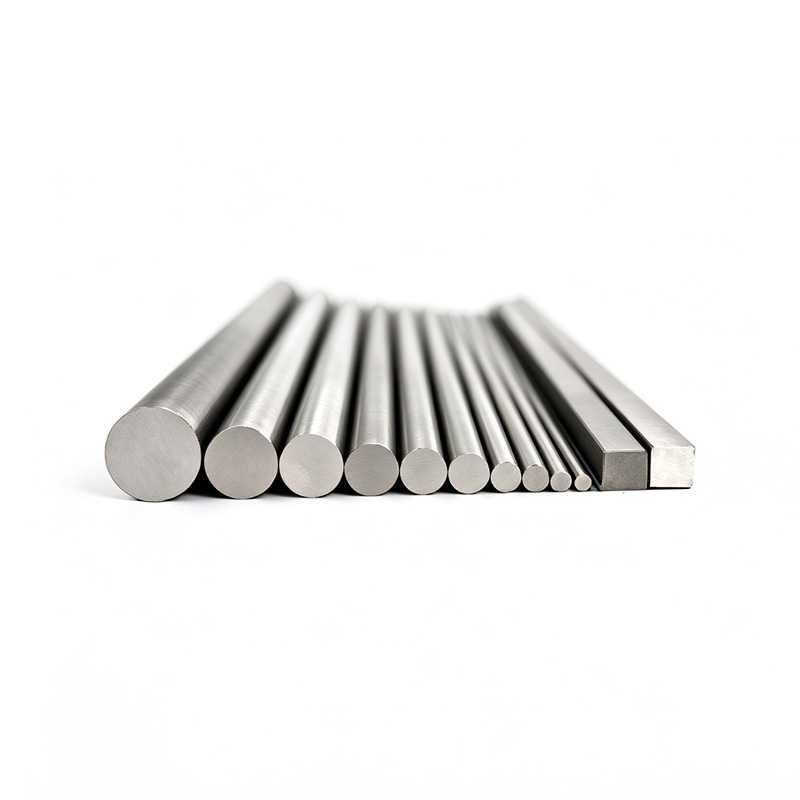
Готовые изделия из вольфрамовых прутков после чистовой обработки
Прутки из вольфрамовой стали являются базовым исходным материалом для изготовления различных пресс-форм, износостойких деталей, режущего инструмента, пуансонов для формовки труб, втулок нефтяных плунжеров и заготовок сердечников волочильных фильер.
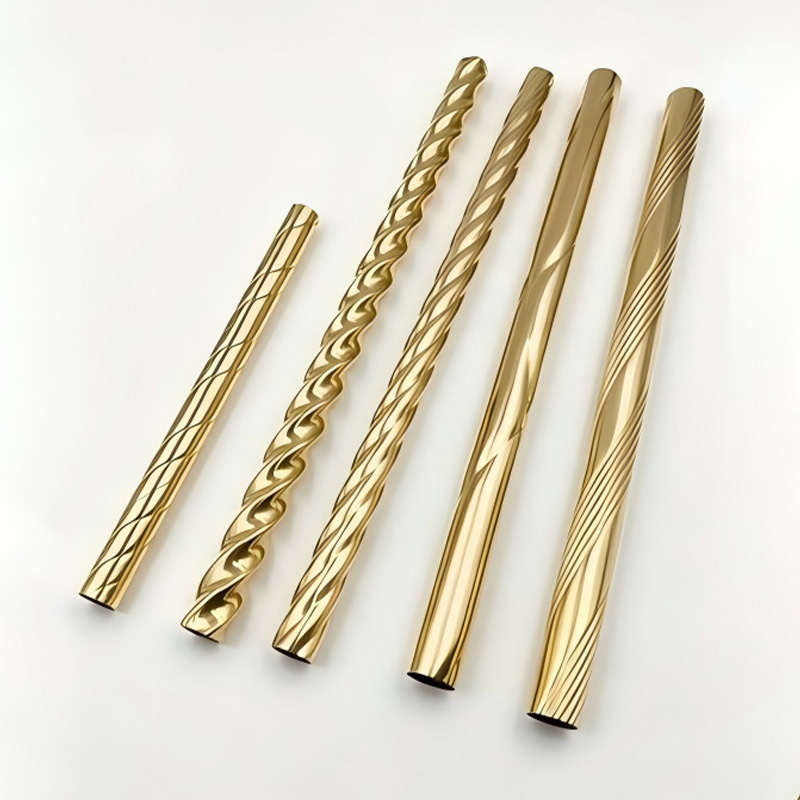
Фильеры для волочения проволоки
Волочильная фильера представляет собой специальную оснастку для холодного волочения и уменьшения диаметра металлической проволоки. Проволока принудительно протягивается через внутреннее отверстие фильеры, при этом поперечное сечение уменьшается, а длина увеличивается.
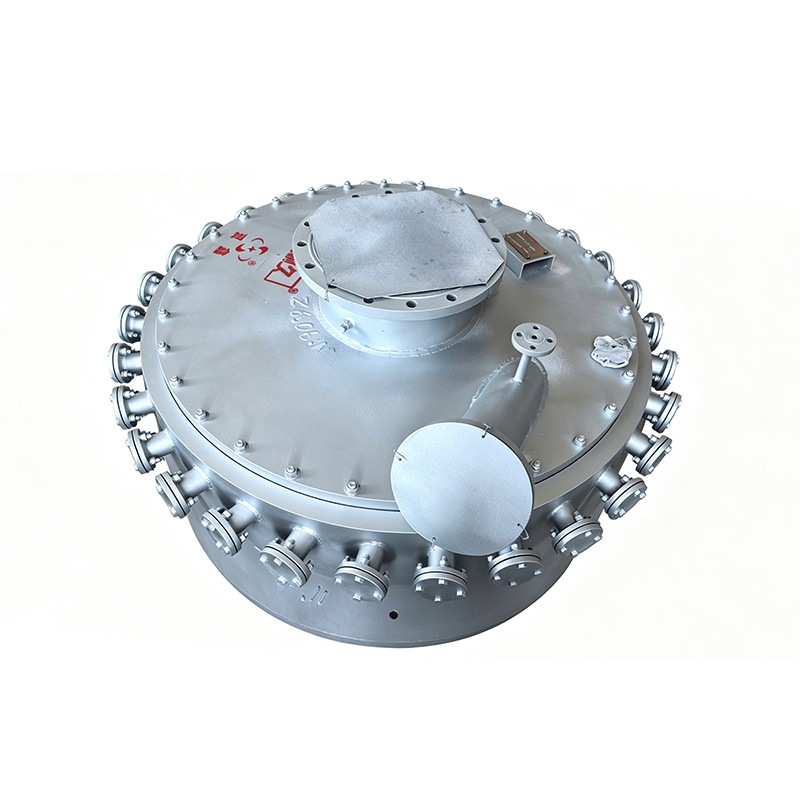
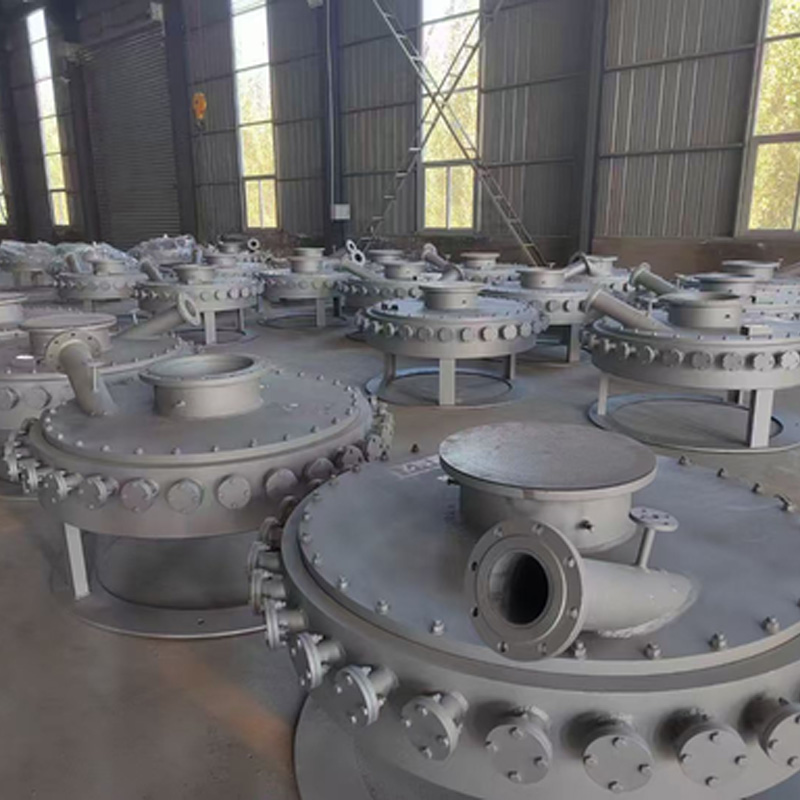
Классификация пароструйных мельниц
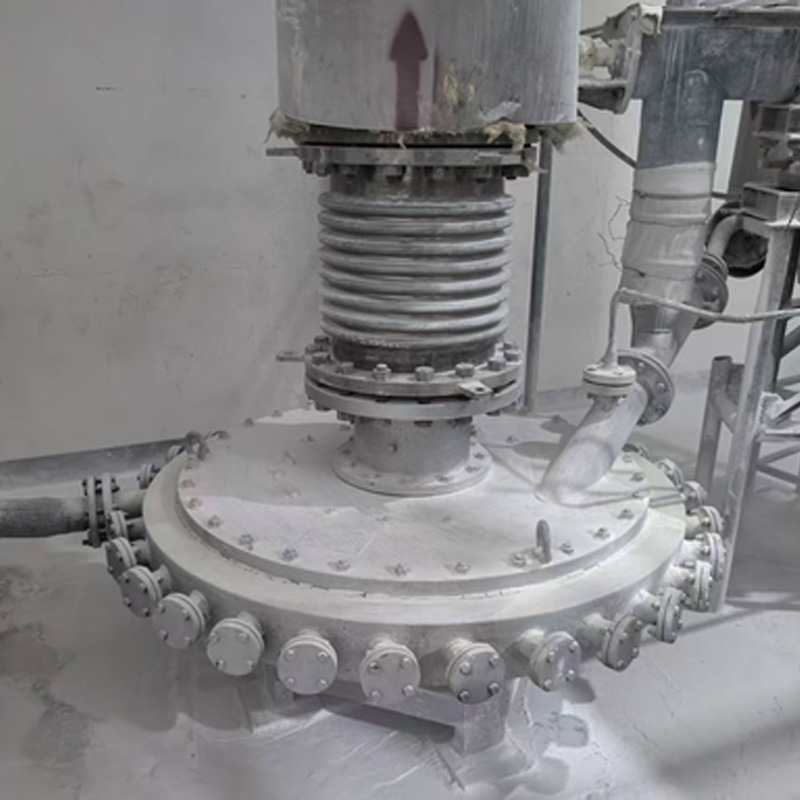
Износостойкая футеровка рабочей камеры выполнена из нескольких сверхтвёрдых износостойких материалов комбинированным мозаичным способом и прошла многократные испытания при высокотемпературном нагреве 750-850°. Время ремонта (локального) сокращается до менее чем 2 часов.
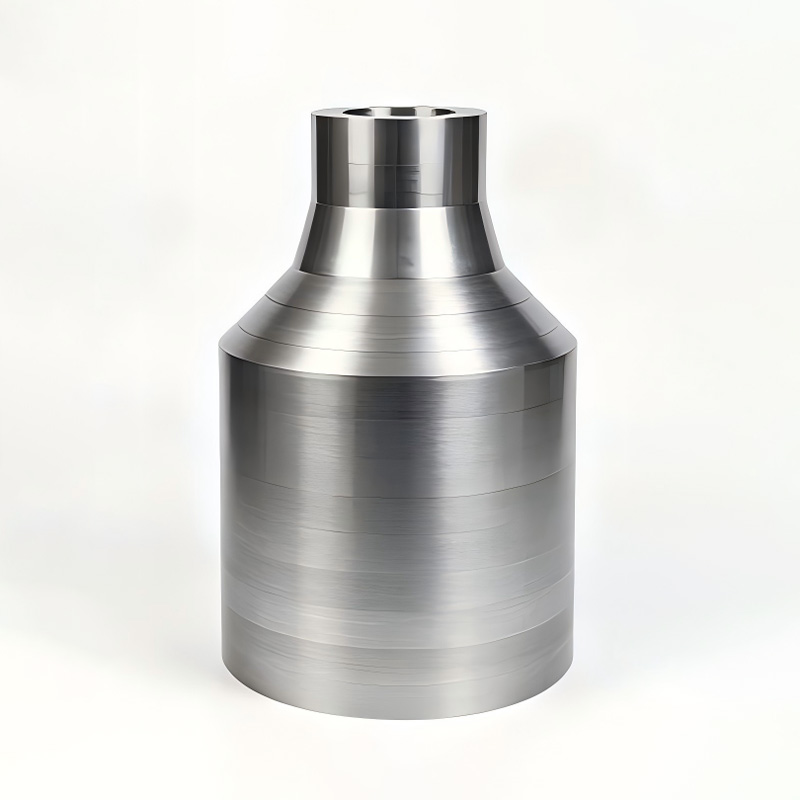
Нефтяные плунжеры, нефтепроводы, пресс-формы для формовки фасонных труб
Три крупные категории продукции в значительной степени зависят от износостойких деталей из вольфрамовой стали. Условия эксплуатации характеризуются высоким давлением, интенсивным износом, ударными нагрузками, а в некоторых средах присутствуют песок и коррозионные компоненты.
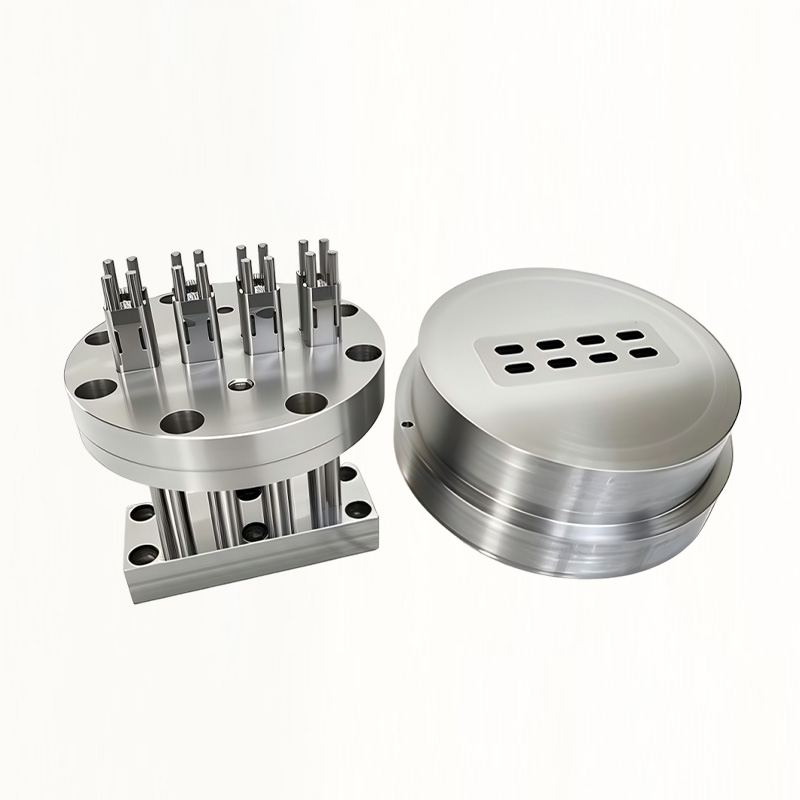
Пресс-формы для порошковой металлургии
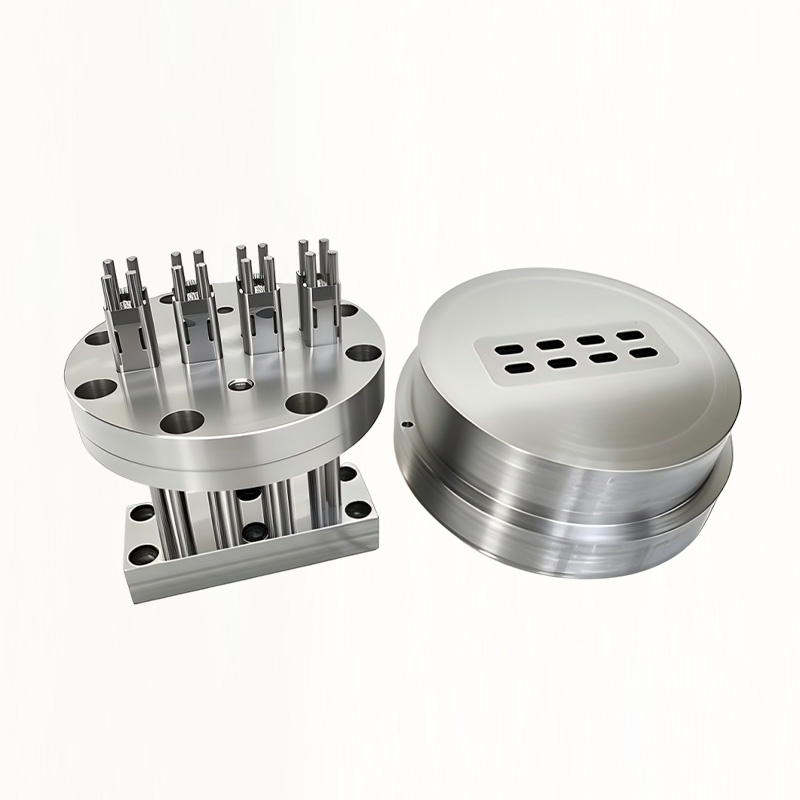
Пресс-формы для порошковой металлургии представляют собой специальную оснастку для прессования металлических и неметаллических порошков. Под высоким давлением 600–1200 МПа осуществляется уплотнение порошка, что определяет точность размеров прессованной заготовки, равномерность плотности и качество поверхности, напрямую влияет на выход годной продукции и эффективность производства.
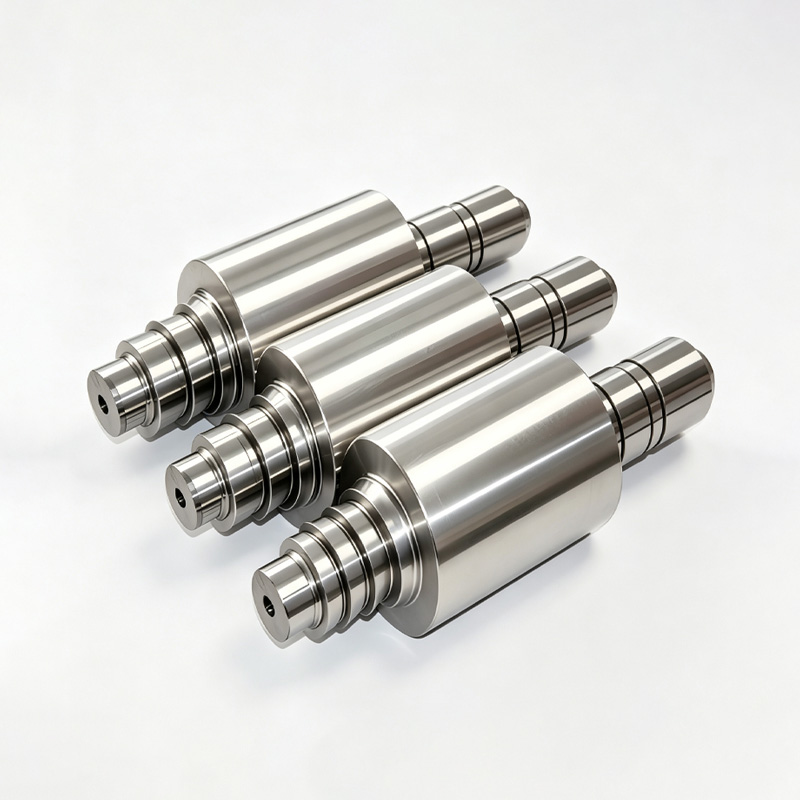
Прокатные валки, валки для арматурной стали, валки для профильной стали
Применяются для прокатки фасонных труб, преобразования круглых труб художественной ковки в квадратные, уменьшения диаметра транспортных труб и чистовой прокатки проволоки. Являются ключевыми износостойкими элементами непрерывных линий холодной прокатки. Износостойкость в 8–30 раз выше, чем у литых стальных и быстрорежущих валков.


